Twee fabrieken kunnen dezelfde verticale verpakkingsmachine, dezelfde multiheadweger en dezelfde controleweger installeren en toch het jaar afsluiten met lijnen die zich heel verschillend gedragen. De uitrustingslijst is zelden wat hen scheidt; de indeling is. De afstand tussen stations, waar afgekeurde zakken vallen, hoeveel ruimte een monteur heeft om een wachtdeur open te zwaaien en waar folierollen worden opgeslagen, bepalen hoeveel goede zakken per dienst de lijn verlaten.
Het korte antwoord: bouw eerst de automatische lay-out van de verpakkingslijn rond de tempo-bepalende machine en een realistisch doel voor een goede output, en breid deze vervolgens uit voor toegang tot service, omschakeling en afhandeling van afgekeurde producten. Lay-outs die naar achteren zijn getrokken, ongeacht de beschikbare vloerruimte, hebben de neiging om de dure problemen (uithongering bij de verpakkingsmachine, geblokkeerde transportbanden, omschakelingen waarvoor twee mensen nodig zijn) na installatie aan het productieteam over te dragen.
Elke lijn heeft één station dat het ritme bepaalt. Op een granulaatlijn is dat meestal de verticale vorm-vul-sluitmachine. Op een poederlijn kan dit de vijzelvuller of de schroefweger zijn. Op een multi-SKU-lijn is het vaak de zakjesmachine met de langste omschakeling. Vind het eerst en behandel vervolgens elk ander station als ondersteuning.
Twee cijfers bepalen de regeling: de snelheid van dat station en het aantal uren per dienst dat het daadwerkelijk goede pakketten produceert. Een verpakkingsmachine met een capaciteit van 80 zakken per minuut zal niet de hele dienst 80 zakken kunnen leveren; het splitsen van films, de weegcyclustijd, het koelen van de seals, het verwijderen van uitwerpselen en korte stops zijn allemaal lastig. Teams die stroomafwaartse transportbanden en casepackers op maat maken volgens het typeplaatje op het naamplaatje, eindigen meestal met een casepacker die het grootste deel van de dienst uitgehongerd is. Teams die zo groot zijn dat ze een goede output kunnen meten, laten ruimte over om te verbeteren zonder tweemaal te kopen.
In de praktijk lijnuitvoer ligt dicht bij de langzaamste stationsnelheid vermenigvuldigd met realistische uptime , niet de som van elk specificatieblad in de offerte. Corrigeer dat aantal voordat iemand een lopende band trekt, omdat het bepaalt of u één of twee inpakmachines nodig heeft, en of het einde van de lijn handmatig of automatisch moet zijn.
Wat het product ook is, een automatische lijn valt uiteen in vijf functionele blokken, en elk stelt een andere vraag over de plattegrond. Door het wegen en het vormen van zakken fysiek dichtbij te houden, wordt de productval korter, waardoor stof, morsen en gewichtsverplaatsing worden verminderd. Door de inspectie en afhandeling van uitwerpselen naast een gangpad te houden, wordt voorkomen dat de uitwerpbakken achter bewakers worden begraven – een kleine beslissing die veel lopen bespaart.
| Zone | Typische uitrusting | Vraag om vroeg te regelen |
|---|---|---|
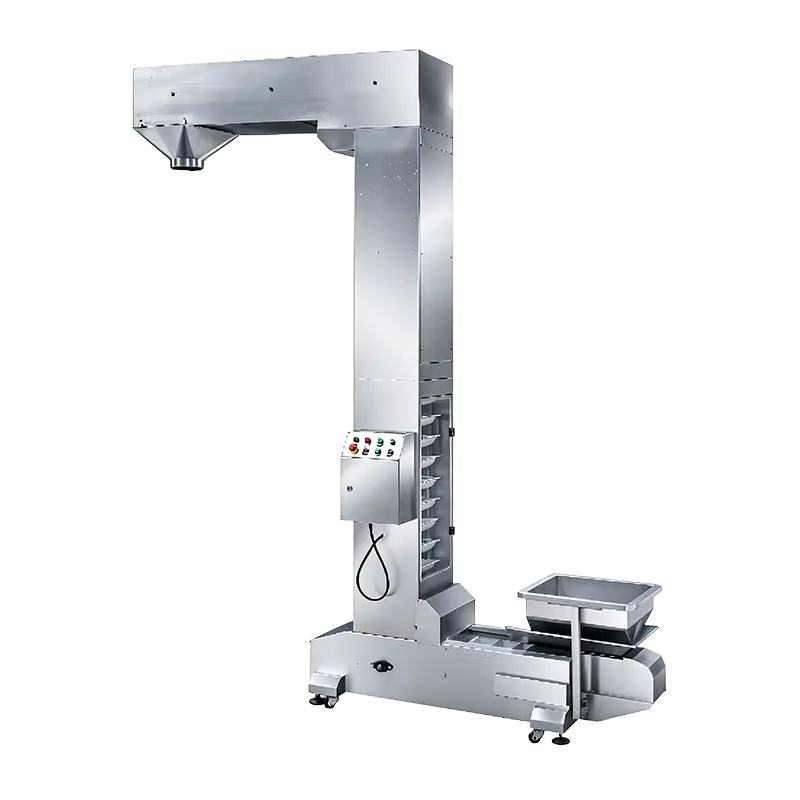
| Invoer en voeding | Z-type emmerlift, vacuümlader, hellende transportband, schroeflift | Waar komt de grondstof aan en kan een operator bijvullen zonder de bewaakte ruimte te betreden? |
| Wegen en doseren | Multiheadweger, lineaire weger, vijzelvuller, volumetrische beker | Welk weegprincipe past bij het product en hoe ver is de val naar de zakvormer? |
| Zak- of zakvorming | Verticale vorm-vul-sluitmachine, automatische voorgemaakte zakmachine | Welke tassenstijlen zijn er nu, en welke zullen waarschijnlijk de komende drie jaar beschikbaar zijn? |
| Inspecteren en afkeuren | Controleweger, metaaldetector, röntgeninspectiesysteem | Waar gaat een afgewezen pakket naartoe en kan de afwijzing worden bevestigd zonder de lijn te stoppen? |
| Inpakken en palletiseren van dozen | Dozenopzetter, kisteninpakker, sealer, codeerder, palletiseerrobot | Handmatig of automatisch eindelijnsbeheer, en hoeveel accumulatieruimte heeft elke optie nodig? |
Drie topologieën bestrijken de meeste fabrieksvloeren, en de keuze verandert de voetafdruk lang voordat een enkel modelnummer is vastgelegd. Een serielijn voert door elk station één productstroom. Een parallelle lijn dupliceert een deel van de stroom, zodat de ene helft kan blijven lopen terwijl de andere helft stopt. Een gemengde lijn deelt een gemeenschappelijke voorkant en splitst zich stroomafwaarts, wat past bij een basisproduct voor de lange termijn met varianten voor de korte termijn.
| Topologie | Beste pasvorm | Afruil |
|---|---|---|
| Serie | Eén productfamilie, hoog volume, stabiele vraag | Hoogste efficiëntie per vierkante meter, maar geen redundantie: één stop stopt alles |
| Parallel | Verschillende SKU's, of productie waarbij uptime belangrijker is dan vloeroppervlak | Dupliceert apparatuur en nutsvoorzieningen, waardoor de ruimte voor een deel van de stroom ruwweg wordt verdubbeld |
| Gemengd | Basisproduct voor de lange termijn plus frequente korte runs | Over het geheel genomen een goede balans, maar routing, samenvoeging en controles vergen meer planningsinspanningen |
Als uw doel voor goede output kan worden bereikt op een serielijn met redelijke buffers, weersta dan de verleiding om twee halve lijnen te bouwen. Dubbele stroompaden betekenen dubbele reiniging, dubbele omschakeling en twee keer zoveel plaatsen waar het product kan blijven liggen en oud kan worden.
Het meeste herwerk van de lay-out komt van items die tot de installatieweek niemands taak waren. Loop de tekening door met deze zes punten voordat u aftekent:
Voeg bij natte of plakkerige producten afvoergoten, spoelbescherming voor motoren en sensoren en een plan toe voor waar spoelwater de kamer verlaat. Dit zijn goedkope lijnen op tekening en dure lijnen nadat het beton is gestort.
Zodra de zones en topologie vastliggen, wordt de selectie van apparatuur snel kleiner. De tempo-instellende verpakkingsmachine bepaalt de hoogte van de transportband en de buffergrootte; de weegkop bepaalt de cyclustijd en daarmee de lengte van de druppel; het inspectiestation bepaalt waar de uitwerpgoot en de bevestigingsbak zich moeten bevinden.
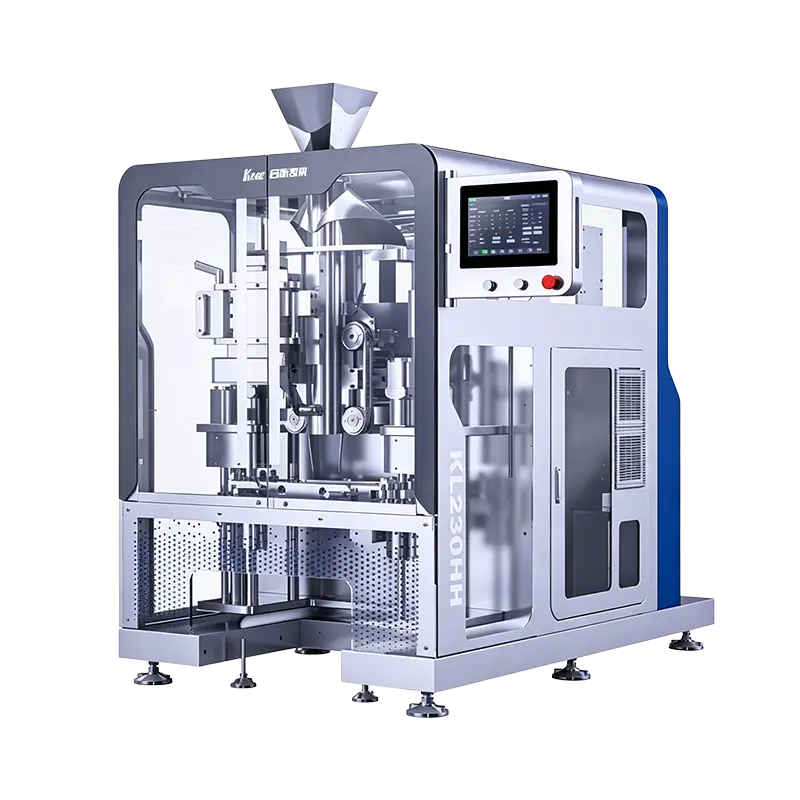
Voor de productie van middelgrote zakken granulaat en snacks is een verticale machine met hoge snelheid vaak het anker: de KL230H draait een middelgroot zakformaat aan de hogere kant van het snelheidsbereik, dus stroomafwaartse transportbanden en de dozenverpakker moeten daarvan worden gedimensioneerd in plaats van van een langzamere machine die later zal worden vervangen.
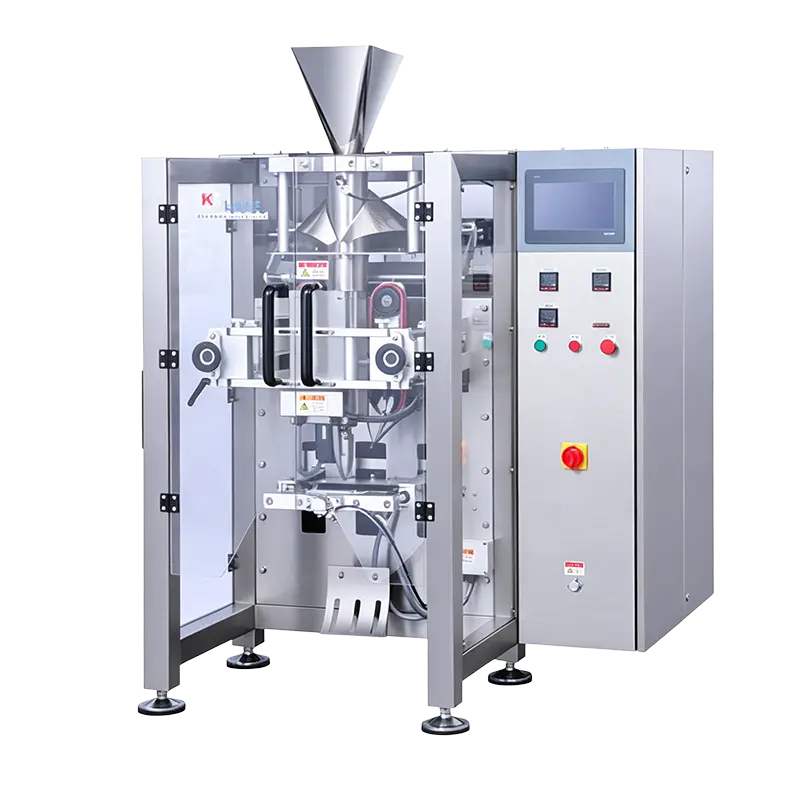 KL230H Hoge snelheid verticale verpakkingsmachine voor middelgrote zakken KL230H hogesnelheids verticale verpakker voor middelgrote zakken, 15–150 zakken/min, geschikt voor producenten van noten, diepvriesproducten en landbouwproducten die een hogere verwerkingscapaciteit van middelgrote zakken nodig hebben. Bekijk Product →
Waar het pakketgewichtsvenster smal is (kleine zakjes, nauwkeurige dosering, lage weggeeftolerantie) is een uiterst nauwkeurige lineaire weger doorgaans een betere lay-outpartner dan een groot aantal koppen met meerdere koppen, omdat de kortere cyclus het valpad compact houdt en de stofvangst eenvoudig.
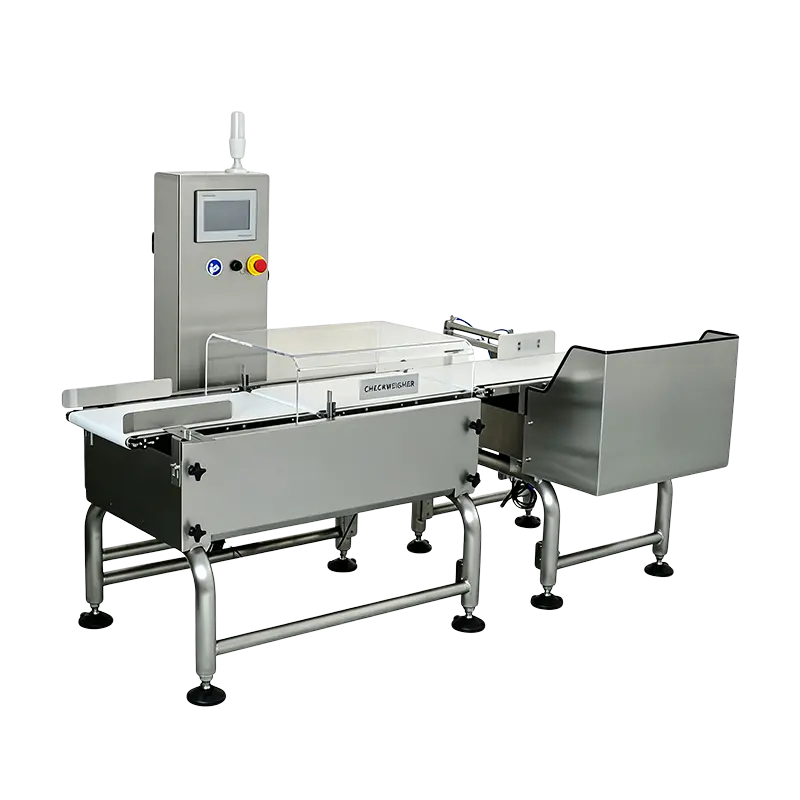 EW-300-1000 Zeer nauwkeurige lineaire weegcontroleweger Voor smalle verpakkingsgewichten en nauwkeurige dosering biedt deze lineaire controleweger een nauwkeurigheid van ±0,3 g en tot 80 stuks/min op een band van 300 mm. Bekijk Product →
Het inspectieblok verdient een vroege plaatsing, geen overgebleven hoekje. Een standaard metaaldetector die na het sealen en vóór het verpakken van dozen wordt geplaatst, heeft voldoende open transportbandlengte nodig voor een schone uitwerping en een bevestigingsbak waar de operator bij kan zonder over een beschermkap te hoeven leunen. Als u nog steeds aantallen mensen en weegprincipes vergelijkt, kunt u deze gids raadplegen kiezen tussen multihead en lineair wegen legt uit waar iedereen past.
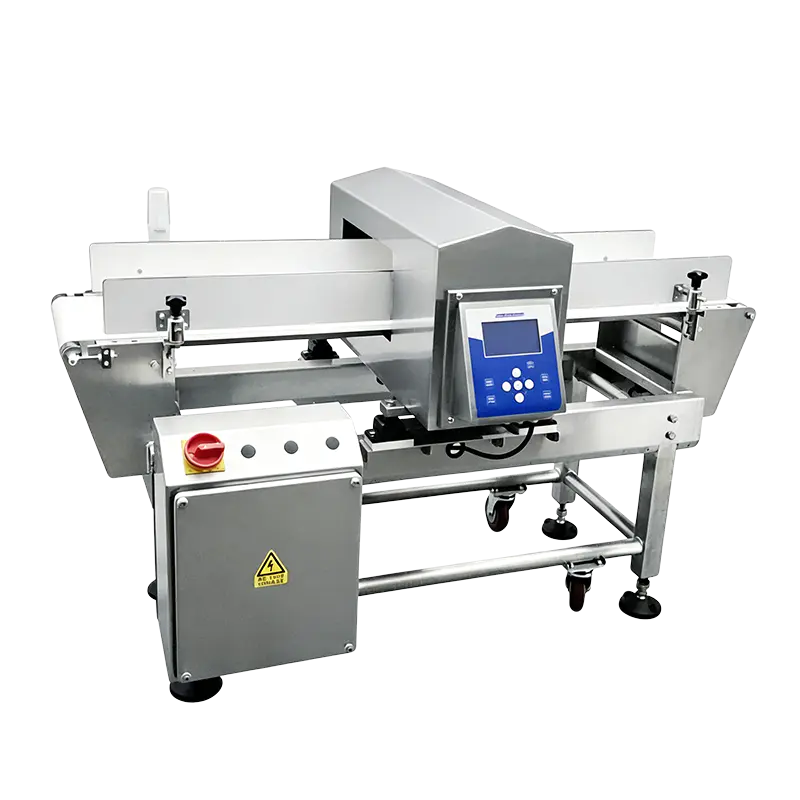 ER3515 Standaard metaaldetectiemachine Standaard metaaldetector voor snacks in zakken, medicijnen in dozen en kruiden in flessen; Opening van 350 x 150 mm, detectievermogen Fe≥0,8 mm. Bekijk Product →
Lay-outtekeningen ogen rustig omdat er niets op verandert. Echte lijnen wel. Als drie SKU's een verpakkingsmachine delen, moet de lay-out formaatonderdelen, film- en printcilinders binnen handbereik van de machine plaatsen en de gereedschapswagen uit het looppad houden. Een omschakeling die 25 minuten in plaats van 45 minuten duurt, is vaak een beslissing over de opslaglocatie en niet een technische beslissing.
Buffers zijn de andere stille factor. Een korte accumulatietafel tussen de verpakkingsmachine en de dozeninpakker absorbeert microstops en zorgt ervoor dat de lijn niet stopt telkens wanneer een dozenopzetter aarzelt. Te veel buffer verbergt echter een langzaam station en zorgt ervoor dat het product lang genoeg blijft liggen om op kleverige of temperatuurgevoelige goederen te kunnen werken. Zorg er dus voor dat het een paar minuten output heeft, en geen dienst.
Afkeurafhandeling verdient dezelfde discipline. Metaaldetectie, controlewegen en röntgenafkeuringen moeten in een afgesloten of duidelijk geëtiketteerde bak buiten het bewaakte gebied terechtkomen, met een bevestigingssensor zo geplaatst dat een mislukte afkeuring de lijn stopt in plaats van een verdacht pakket door te laten gaan. Voedsel-, huisdiervoeding- en landbouwlijnen voegen meestal stofbestrijding, spoelwater en ongediertebestrijding toe aan dit blok; de oplossingen voor voedselverpakkingen Het overzicht laat zien hoe deze configuraties doorgaans zijn gegroepeerd.
Er is geen bruikbaar algemeen cijfer. De ruimte volgt de doorvoer, de zakgrootte en de hoeveelheid buffer die u wilt, plus de serviceruimte rondom elke machine. Een compacte lijn met één verpakking en een handmatig einde van de lijn past op enkele tientallen vierkante meters, terwijl hetzelfde product met automatische dozenverpakking en palletisering meerdere keren zoveel nodig kan hebben, vooral voor accumulatie en pallet-enscenering.
Bij de meeste lay-outs is er metaaldetectie na het sealen en voor of na het controlewegen, afhankelijk van de stabiliteit van de verpakking en het uitwerpmechanisme. De doorslaggevende factor is meestal de bevestiging van de afwijzing: welke eenheid het eerst afkeurt, moet ruimte hebben voor zijn afvalbak en zijn sensor, en de tweede eenheid mag een pakket dat de eerste al heeft afgekeurd, niet opnieuw accepteren.
Reserveer vloeroppervlak en nutscapaciteit in plaats van meteen de tweede machine te kopen. Extra lengte bij de inspectie- en verpakkingszone, een reserve persluchtdruppel en een extra stroomtoevoer zijn goedkoop tijdens de bouw en lastig achteraf.
Lijnsnelheid is wat het langzaamste station kan doen onder ideale omstandigheden. Goede output is wat de lijn verlaat als verkoopbaar product per ploegendienst, na stops, uitval, omschakelingen en schoonmaak. Lay-outbeslissingen, vooral de buffergrootte en de toegangsruimte, hebben veel meer invloed op het tweede getal dan op het eerste.
Het nuttigste wat u mee kunt nemen in een leveranciersgesprek is niet een verlanglijstje met machines; het is een gemeten doel voor goede output, de SKU-lijst voor de komende drie jaar, en een plattegrond met het kolommenraster en de nutsvoorzieningen gemarkeerd. Met deze drie items is een automatische lay-out van een verpakkingslijn niet langer een tekenoefening, maar een productiebeslissing die er twee jaar na de inbedrijfstelling nog steeds verstandig uitziet.
Neem contact met ons op
+86-573-82788180
+86-15325730953
E-mailadres nodig
info@mainfill.com
jiayingzhuge18@qq.com
Over
Jiaxing K-Line Machinery Co., Ltd. is een fabrikant en dienstverlener van automatische verpakkingsmachines die de binnenlandse high-end en buitenlandse markten bedient.
Koppelingen
Producten
Ontvang een gratis offerte