Een voedselfabriek die zojuist een nieuwe SKU heeft goedgekeurd, heeft meestal drie cijfers klaar: beoogde zakken per minuut, zakafmetingen en een installatiedatum. Het getal dat stilletjes de rest van het project bepaalt, is een vierde, en er wordt zelden opgeschreven: hoe het product zich gedraagt op het moment dat het de weegschaal verlaat en in de tas valt.
Begrijp je dat verkeerd, dan komt een grens van 80 zakken per minuut uit op 50 tot 55, terwijl de weggeefactie stilletjes een paar gram uit elke verpakking eet. De volgorde die dit voorkomt is niet glamoureus maar wel betrouwbaar: karakteriseer het product, kies de doseermethode, kies het zakformaat, vervolgens het transporteren van de afmetingen, de inspectie en het verpakken van de dozen rond het langzaamste station in de keten. Eerst de verpakkingsmachine kopen en al het andere eromheen monteren is de meest voorkomende reden dat een nieuwe lijn zijn terugverdiendoel in het eerste jaar niet haalt.
Een doseersysteem is slechts zo goed als de productdata erachter. Voordat u modellen vergelijkt, stelt u een productblad van één pagina samen dat zes vragen beantwoordt:
Twee producten die er op een lijntekening identiek uitzien, kunnen totaal verschillende feeders vereisen. Diepgevroren gemengde groenten vloeien goed en zijn geschikt voor combinatiewegen. Gedroogde abrikozen plakken, smeren zeehonden en hebben een andere aanpak nodig. Melkpoeder gedraagt zich als een vloeistof in een trechter en als stof in de lucht, dus heeft het een vijzelvuller plus stofafzuiging nodig, geen weger.
De meeste voedsellijnen, of ze nu 30 of 300 zakken per minuut verpakken, kunnen in vijf zones worden ingedeeld. Loop het product door elk product op papier voordat u naar offertes kijkt.
Voeg tussen zones accumulatie toe. Een twee meter lange bufferlus absorbeert de dertig seconden die een filmsplitsing of jam kost, en is veel goedkoper dan het stoppen van de weger telkens wanneer de dozenverpakker aarzelt.
Doseren is waar het geld wordt verdiend of verloren. Elke gram onnodige weggeefactie op een verpakking van 250 gram, vermenigvuldigd met 60 zakken per minuut en twee ploegendiensten, wordt een regelitem dat het prijsverschil tussen twee typen vulmiddel kleiner maakt.
| Methode | Typische producten | Werknauwkeurigheid | Praktische grenzen |
|---|---|---|---|
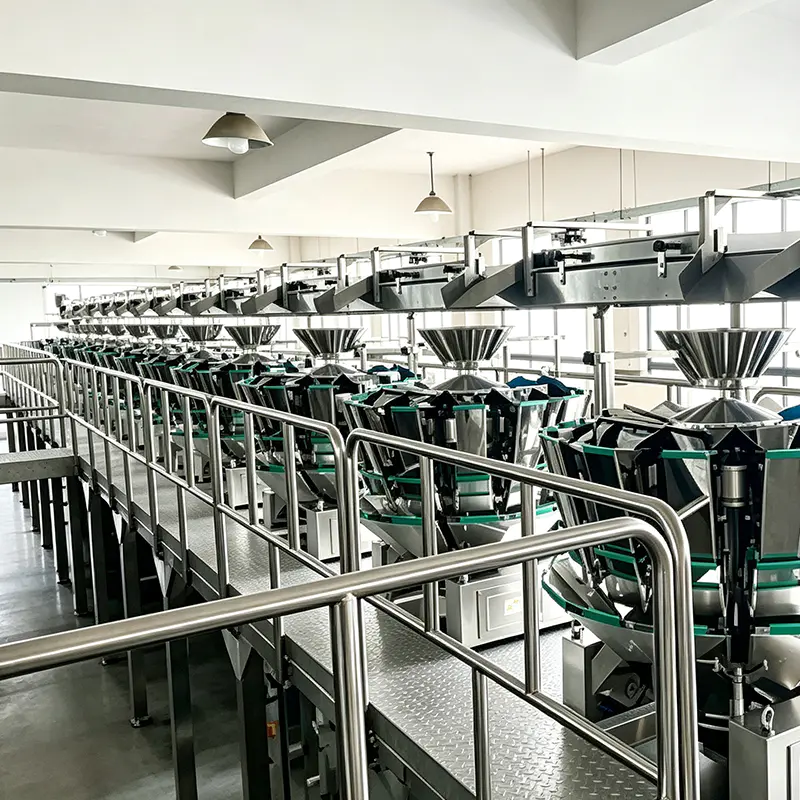
| Combinatie (multihead)weger | Diepvriesgroenten, noten, snacks, snoep, pasta, lekkernijen voor huisdieren | ±0,5–1,5 g bij doses van 100–500 g | Heeft vrij stromende stukken nodig; Hoge frames vereisen hoofdruimte boven de grasvanger |
| Lineaire weger | Rijst, suiker, zaden, korrels, kleingedoseerde retailverpakkingen | ±1–2 g, langzamere cyclus dan multihead | Lagere output per baan; De nauwkeurigheid wijkt af als het voer ongelijkmatig is |
| Vijzel (schroef)vuller | Meel, melkpoeder, kruiden, cacao, koffie | ±1–2% van de dosis | Stofbestrijding, productophoping in de buis, ontgassen na het vullen |
| Volumetrische beker | Zout, suiker, rijst, bonen, vrijstromende korrels | ±2–3% van de dosis | Elke verandering in de bulkdichtheid verschuift direct het verpakkingsgewicht |
Waar een pak twee componenten mengt – bijvoorbeeld noten en gedroogd fruit, of een kruidenzakje met een noedelblok – houdt een mengweger met aparte toevoerkanalen de verhouding stabiel zonder een tweede vulstation.
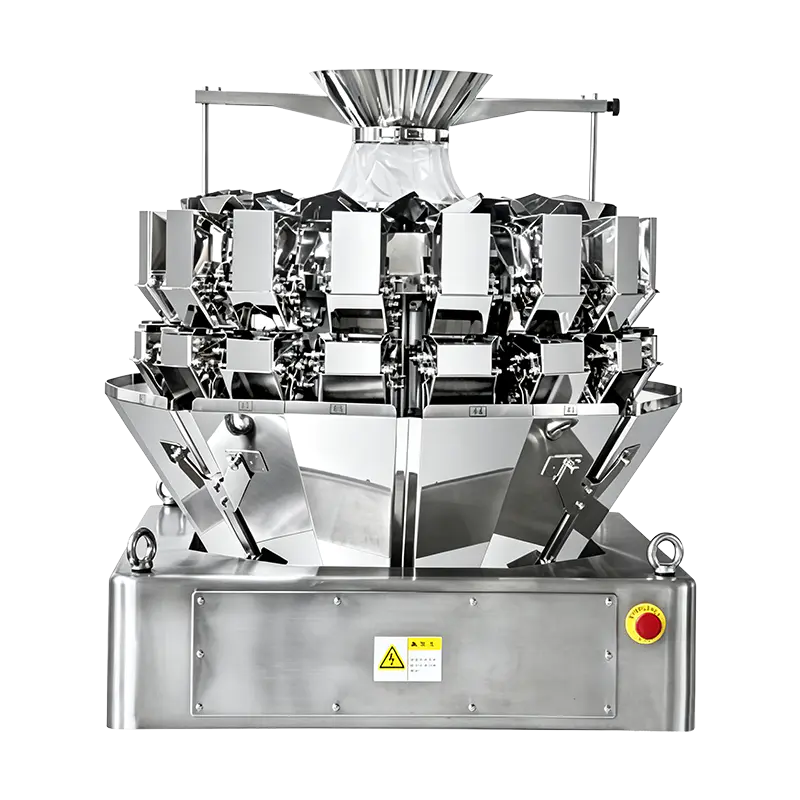 JW-A16 Mini-meerkopsweger met 16 koppen Voor kleine doses, vrij stromende producten biedt deze weger met 16 koppen een dosering van 2–200 g, tot 180 verpakkingen/min en dubbele verzamelhoppers voor wegen op hoge snelheid. Bekijk Product →
De keuze tussen combinatie- en lineair wegen wordt bepaald door dosistolerantie, stukintegriteit en cyclustijd, en niet alleen op basis van de prijs; de vergelijking van multihead versus lineair wegen doorloopt de afwegingen met uitgewerkte cijfers.
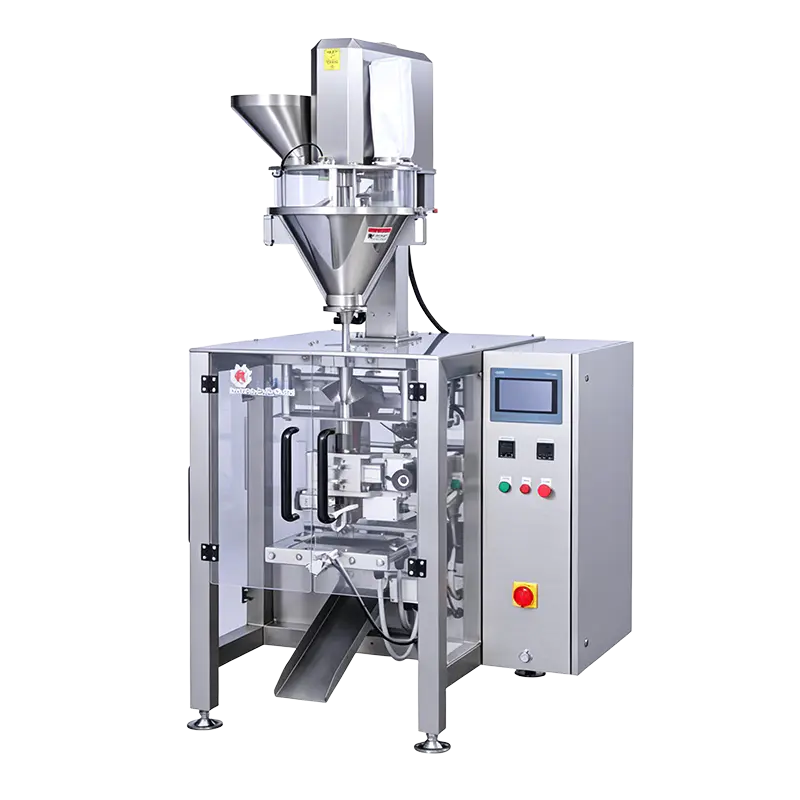
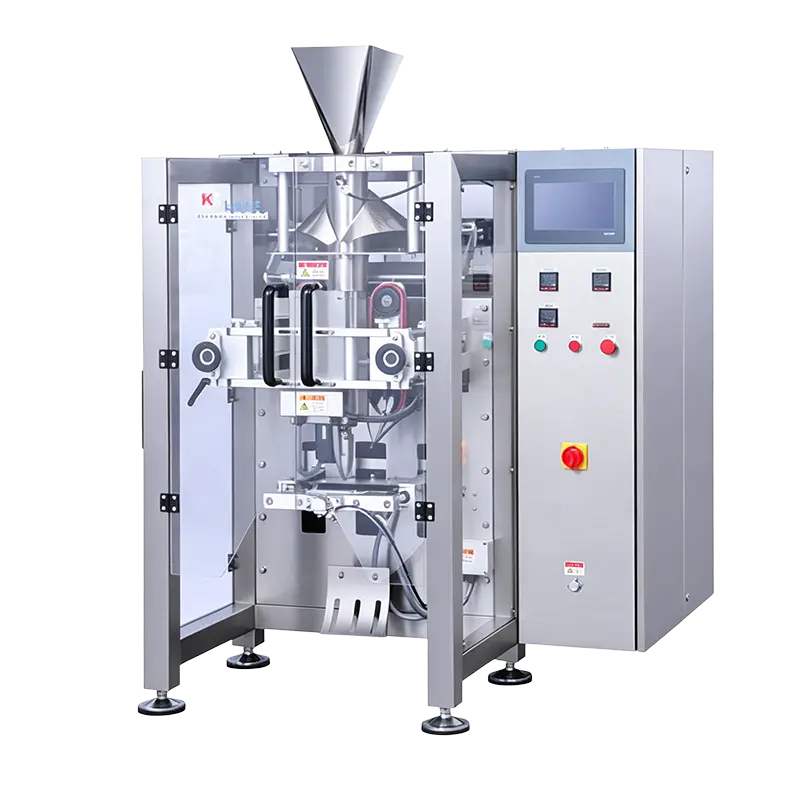
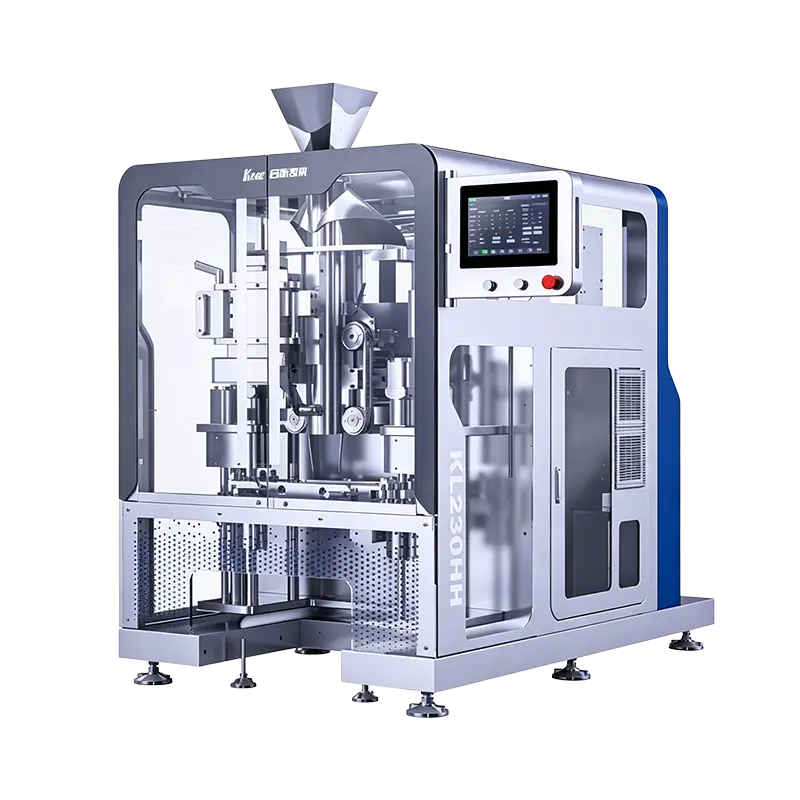
Dit is de beslissing die vorm geeft aan de filmopslag van de fabriek, de aanwezigheid van de verpakking in de schappen en de onderhoudsroutine. Verticale vorm-vul-seal loopt vanaf een platte rol, dus de filmkosten per verpakking zijn lager en de snelheden hoger, maar de voltooide zak is een kussen of kruisje met een bescheiden printregistratie en geen hersluitfunctie. Kant-en-klare zakmachines kiezen een afgewerkte zak uit een tijdschrift, openen deze, vullen en verzegelen deze, waardoor opstaande bodems, ritsen, tuiten en zwaardere vullingen mogelijk zijn, tegen een lagere snelheid en hogere filmkosten.
Binnen beide families volgt de modelbenaming meestal de breedte en structuur van de zak: compacte klassen van ongeveer 150 mm voor kleine retailverpakkingen, 180 tot 230 mm voor middellange en middellange zakken, en 270 mm naar boven voor grote capaciteit of zwaar werk. Kies op zakbreedtebereik, foliestructuur en dosis en controleer vervolgens de snelheidsmarge.
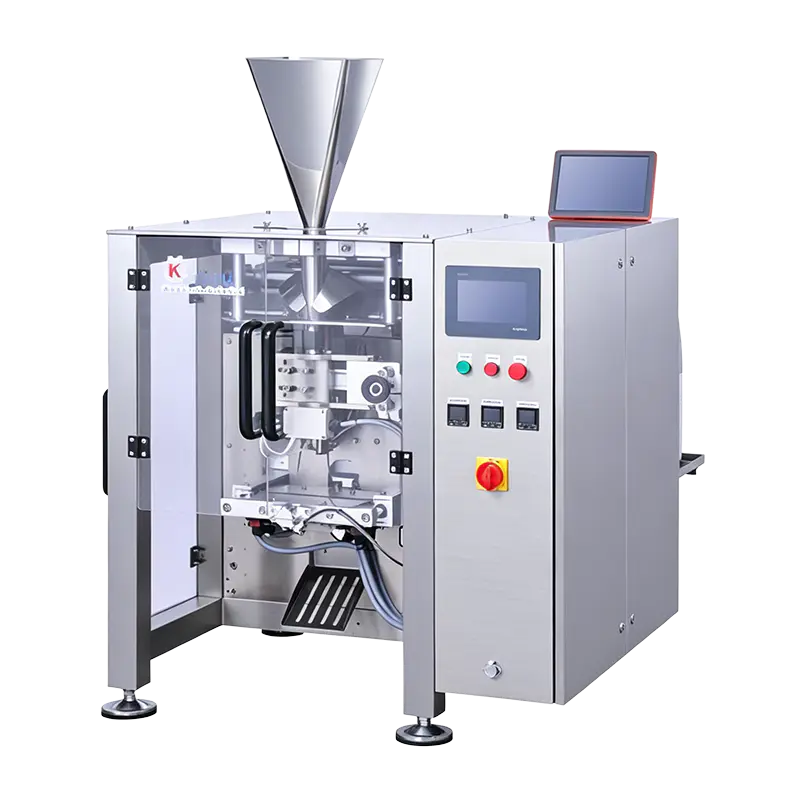 KL180H Snelle verticale verpakkingsmachine Hij deelt zakbreedtes van 50–150 mm met de KL180S en verhoogt de snelheid tot 150 zakken/min via een verbeterde bewegingscontroller voor snellere lijnsnelheden. Bekijk Product →
Eén detail dat de moeite waard is om vroeg te bevestigen: dekt het zakbreedtebereik van de machine daadwerkelijk zowel uw lancerings-SKU als de grotere maat die gepland is voor volgend jaar? Een tekort van 20 mm in de vroegere capaciteit maakt van een machine van twee jaar oud een donor van reserveonderdelen.
Inspectieapparatuur is vaak het laatste item dat wordt geciteerd en het eerste item dat de schuld krijgt. Twee regels houden het eerlijk. Ten eerste bepaalt de opening van een metaaldetector of röntgentunnel de gevoeligheid: een grotere opening laat grotere producten door, maar verkleint de detecteerbare fragmentgrootte. Specificeer dus de opening ten opzichte van het hoogste pakket op de lijn, niet ten opzichte van het gemiddelde. Ten tweede is een controleweger alleen nuttig als het uitwerpapparaat is geverifieerd: elk uitwerpsignaal moet een fysieke verwijdering opleveren, bevestigd bij het opstarten en opnieuw aan het einde van de dienst.
Typische afmetingen van proefstukken liggen in het bereik van 1,5 tot 3,0 mm voor ferro-, non-ferro- en roestvrije monsters, afhankelijk van de opening en het producteffect. Producten met een hoog zout- of vochtgehalte creëren een signaal dat moet worden gecompenseerd. Daarom zijn fabrieksproeven met echte producten belangrijker dan catalogusspecificaties.
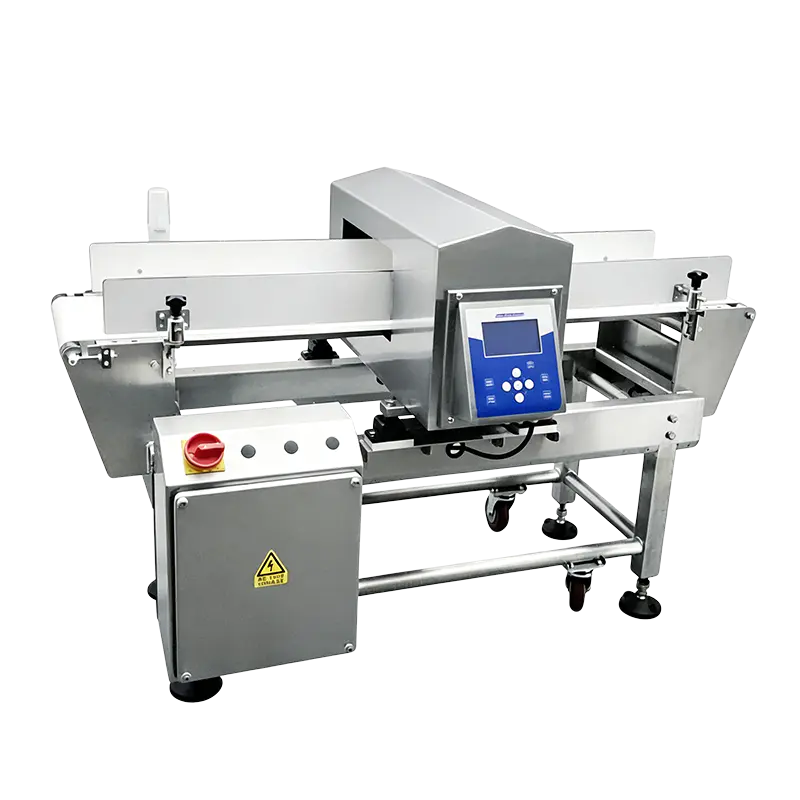 ER3515 Standaard inline metaaldetectiemachine Voor snacks in zakken, medicijnen in dozen en smaakmakers in flessen biedt deze inline-detector een opening van 350×150 mm, 50 productparametergeheugens en meerdere optionele uitwerpapparaten. Bekijk Product →
Voor planten die meerdere categorieën verpakken, geldt de oplossingen voor voedselverpakkingen overzicht groepeert machines per station, zodat een lijn in één configuratie kan worden samengesteld in plaats van vanuit afzonderlijke catalogi aan elkaar te worden gekoppeld.
Twee lijnen met identieke snelheidsclassificaties kunnen verschillen in uren schoonmaaktijd per week. Kijk voor de details tijdens het fabrieksbezoek in plaats van na de installatie:
Films zijn ook belangrijk. Een roldiameter van 300 mm betekent minder lassen per ploegendienst dan een rol van 200 mm; op een lijn van 70 zakken per minuut komt dat verschil tot uiting in een meetbare winst in de dagelijkse productie.
Neem een diepvriesgroentenverpakker die zich richt op 60 winkelzakken per minuut van 250 g, zes zakken per doos. Pas realistische verliezen van 10 tot 15 procent toe voor afdichtingsfouten, filmsplitsingen, gewichtsafkeuringen en korte stops, en het geïnstalleerde vermogen moet rond de 70 zakken per minuut liggen.
| Station | Vereiste uitvoer | Toeslag toegepast | Geselecteerde beoordeling |
|---|---|---|---|
| Combinatieweger | 60 stortingen/min | 15% voor afwijzingen | 70 stortingen/min |
| Oppakmachine | 60 zakken/min | 15% voor verbindingen en stops | 70 zakken/min |
| Controleweger | 60 pakken/min | Bandsnelheid bij een steek van 200 mm | Doorvoersnelheid van 70 verpakkingen/min |
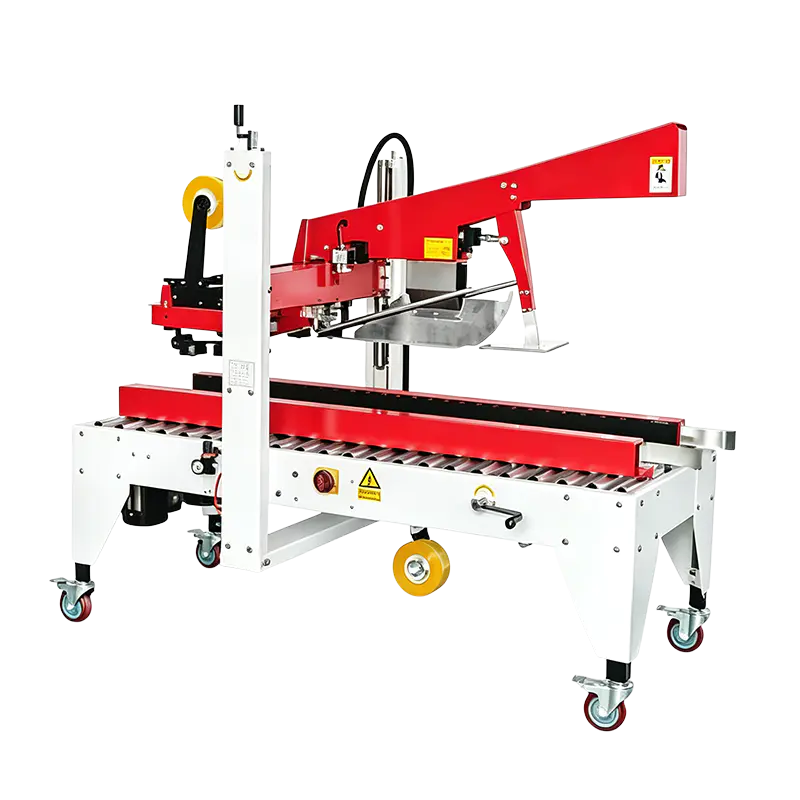
| Casepacker | 10 dozen/min | 20% voor kartonnen jam | 12 dozen/min |
Let op de richting van de emissierechten: ze duwen elk station boven de verkoopdoelstelling, niet er naartoe. Een lijn die exact is gespecificeerd op 60 zakken per minuut zal ongeveer 50 zakken per minuut opleveren, en geen enkele inspanning van de operator kan het verschil compenseren.
Bij acceptatietesten worden specificaties contractueel. Een korte, verifieerbare checklist beschermt beide partijen:
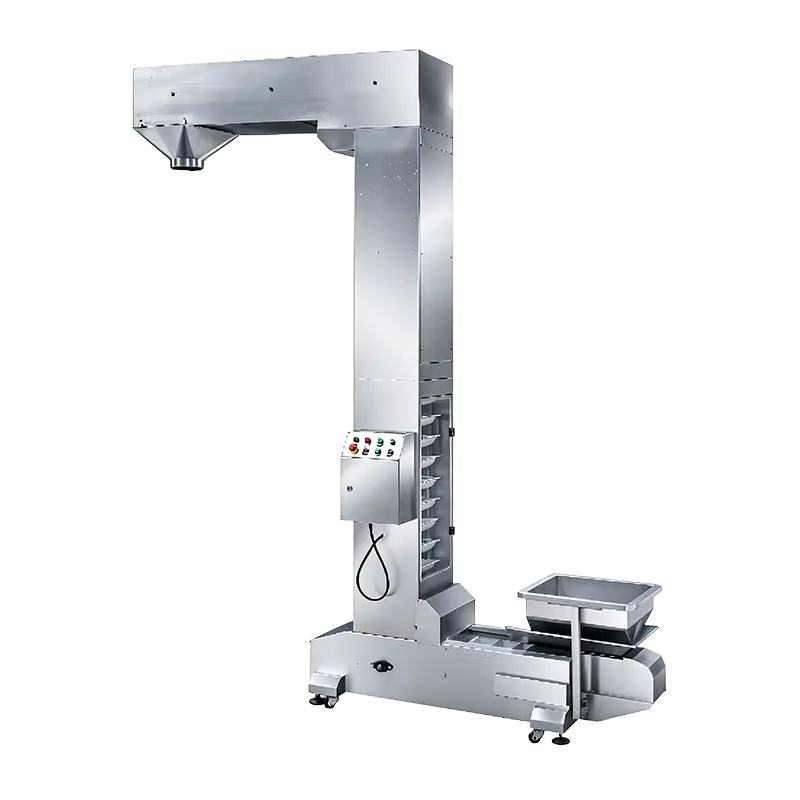
Een lijn met één rijstrook van de invoerlift naar de palletiseermachine heeft doorgaans een lengte van 15 tot 30 meter, plus toegangspaden van minimaal één meter per zijde voor reiniging en onderhoud. De ruimte boven de verpakkingsmachine is net zo belangrijk als het vloeroppervlak: een multiheadweger plus het invoersysteem kan drie meter hoogte toevoegen.
Ja, en veel voedselfabrieken doen precies dat: eerst handmatig voeren met een inpakmachine, in jaar twee een weger, in jaar drie inspectie, en als laatste het inpakken in dozen. Waar het om gaat is dat er vanaf dag één rekening wordt gehouden met de toekomstige stations in het frame, het elektrische plan en de transporthoogtes, anders kosten de retrofits meer dan de originele uitrusting.
Alleen wanneer het standaardassortiment de zakbreedte, het vulvolume of de productvorm niet kan bereiken. Doorlooptijd en kosten stijgen beide bij op maat gemaakte onderdelen, dus controleer eerst of een aangrenzend model uit dezelfde serie met een bescheiden snelheidsmarge aan de specificatie voldoet.
Stuur echte monsters, het bulkdichtheidsbereik, de doeldosis en tolerantie, doelzakken per minuut, zaktekening met filmstructuur en het reinigingsregime. Met dat pakket kan een ingenieur een configuratie voorstellen in plaats van een catalogusnummer, en het verkort meestal de offertecyclus in plaats van deze te verlengen.
Een automatische verpakkingslijn is een keten van toleranties: productstroom bij de invoer, dosisnauwkeurigheid bij de weger, integriteit van de afdichting bij de kaken, detectievermogen bij de opening en integriteit van de doos aan het einde. De keten houdt alleen stand als elke schakel wordt gespecificeerd op basis van dezelfde doeloutput en dezelfde productgegevens. Daarom is het specificatiewerk aan het begin, hoe vervelend het ook voelt, de goedkoopste techniek van het hele project.
Het technische team van K-Line heeft bijna twintig jaar gewerkt aan automatische verpakkingen, en elk systeem wordt ontworpen en gebouwd onder toezicht van senior technisch personeel voordat het de vloer van een klant bereikt. Als u een voedsellijn plant, is de handigste eerste stap een productmonster en drie cijfers: dosis, tolerantie en zakken per minuut.
Neem contact met ons op
+86-573-82788180
+86-15325730953
E-mailadres nodig
info@mainfill.com
jiayingzhuge18@qq.com
Over
Jiaxing K-Line Machinery Co., Ltd. is een fabrikant en dienstverlener van automatische verpakkingsmachines die de binnenlandse high-end en buitenlandse markten bedient.
Koppelingen
Producten
Ontvang een gratis offerte